


Vörukynning
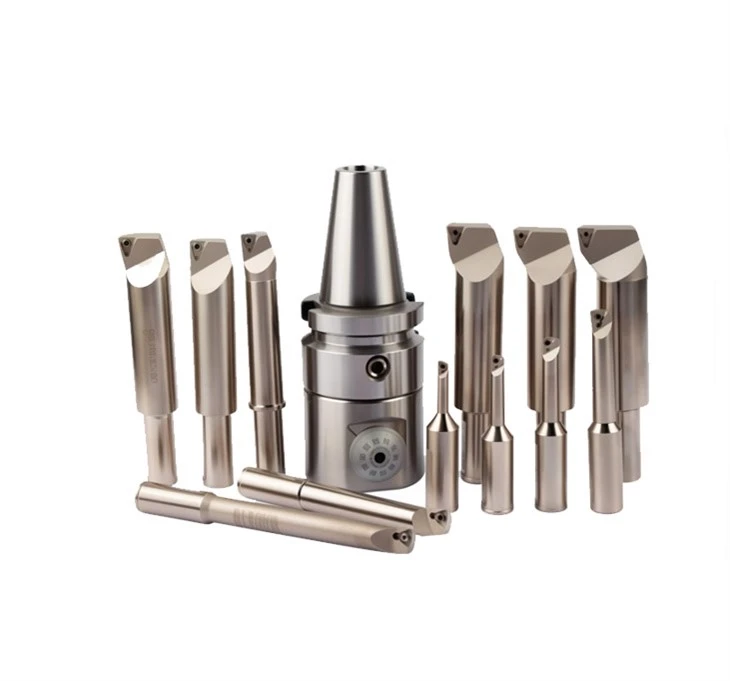
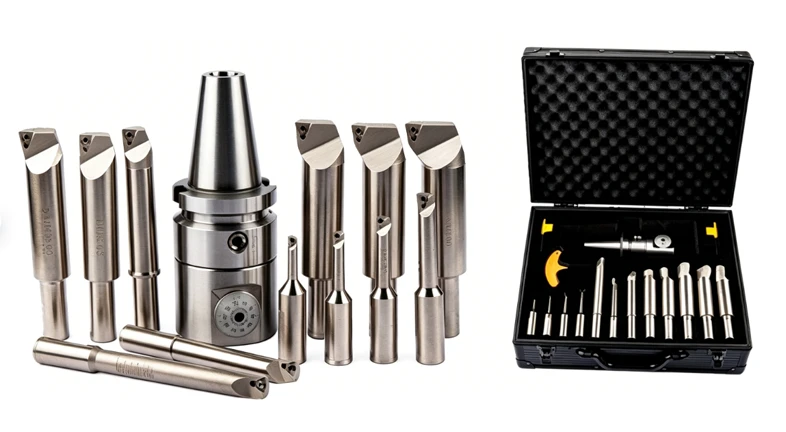
Þetta örstillanlega nákvæmni leiðindakerfi er faglegt, einingakerfi, fullkomið leiðindatæki fyrir CNC vinnslustöðvar. Allt settið nær yfir nákvæmni leiðinda frá φ6 til φ51 mm, með ofur-hári 0,005 mm örstillingarnákvæmni. Hann er búinn -lausri sérvitringur stöðugri uppbyggingu, með þægilegri stillingu á verkfærum, sterkri-titringsstífni og framúrskarandi víddarsamkvæmni. Með léttri alhliða tengibyggingu aðlagar hann sig fullkomlega að nákvæmni frágangi á djúpum holum, litlu-opi og mikilli-nákvæmni innri holum. Það einfaldar verulega breytinga- og villuleitarferlið á verkfærum, bætir heildar skilvirkni CNC leiðinda og er mikið notað í mótaframleiðslu, bílavarahlutum, nákvæmum vélbúnaði og ó-stöðluðum vélrænni nákvæmni innri holuborun.
Helstu tækniforskriftir
| Gerð nr. | Leiðindasvið φ(Dmm) | Dýpt | Settu inn | Skrúfur | skiptilykill | Nettóþyngd |
|---|---|---|---|---|---|---|
| SBJ1606-24 | 6-9 | 24 | WBGT0601..L | MS-M2.0X5 | T6 | 0.08 |
| SBJ1608-32 | 8-11 | 32 | TBGT0601..L | 0.08 | ||
| SBJ1610-40 | 10-13 | 40 | 0.08 | |||
| SBJ1612-53 | 12-15 | 53 | 0.1 | |||
| SBJ1614-60 | 14-17 | 60 | TPGH0902..L | MS-M2.5X6 | 0.1 | |
| SBJ1616-68 | 16-21 | 68 | 0.12 | |||
| SBJ1620-83 | 20-26 | 83 | 0.2 | |||
| SBJ1625-90 | 25-31 | 90 | 0.3 | |||
| SBJ1630-90 | 30-36 | 90 | 0.32 | |||
| SBJ1635-90 | 35-41 | 90 | 0.32 | |||
| SBJ1640-90 | 40-46 | 90 | TPGH1103..L | MS-M3.0X8 | T8 | 0.38 |
| SBJ1645-90 | 45-51 | 90 | 0.38 | |||
| SBJ1620-150 | 20-26 | 150 | 0.45 | |||
| SBJ1625-150 | 25-31 | 150 | 0.45 | |||
| SBJ1630-150 | 30-36 | 150 | 0.45 | |||
| SBJ1640-150 | 40-46 | 150 | 0.45 |
| Gerð nr. | Leiðindasvið φ(Dmm) | Samsett kerfi-Spóluskaftslýsing | L1 | Nettóþyngd |
|---|---|---|---|---|
| NT30-NBJ16-12PCS | 6-51 | NT40-H63-55 | 55 | 9.3 |
| NT40-NBJ16-12PCS | 6-51 | NT40-H63-55 | 55 | 9.3 |
| NT50-NBJ16-12PCS | 6-51 | NT50-H63-65 | 65 | 11.2 |
| BT30-NBJ16-12PCS | 6-51 | BT30-H63-65 | 65 | 8.5 |
| BT40-NBJ16-12PCS | 6-51 | BT40-H63-55 | 55 | 9.1 |
| BT50-NBJ16-12PCS | 6-51 | BT50-H63-65 | 65 | 11.7 |
| SK40-NBJ16-12PCS | 6-51 | SK40-H63-60 | 60 | 9.1 |
| SK50-NBJ16-12PCS | 6-51 | SK50-H463-65 | 65 | 10.9 |
| HSK63-NBJ16-12PCS | 6-51 | HSK63-H63-67 | 67 | 9 |
| MTA-NBJ16-12PCS | 6-51 | SK40-H63-60 | 60 | 0.42 |
| MTA5-NBJ16-12PCS | 6-51 | SK50-H63-65 | 65 | 0.42 |
| MTA-NBJ16-12PCS | 6-51 | HSK63-H63-67 | 67 | 0.42 |

Helstu tækniforskriftir
Ofur-Hátt nákvæmnisbil-ókeypis aðlögunaruppbygging
Einstök sérvitringur fínstillingarhönnun, núll úthreinsun í snúningi og engin hindrun, heldur stöðugri holastærð til langtímanotkunar, með leiðinlegri nákvæmni á topp-stigi og sléttri notkun.
Hratt og notendavænt-verkfærastillingarkerfi
Gróf staðsetningaruppbygging rennibrautar gerir sér grein fyrir skjótri-lyklastillingu, auðvelt fyrir nýja rekstraraðila og styttir mjög villuleitartíma vélarinnar.
Mikil stífni -Titringslæsandi uppbygging
Yfir-nákvæm læsing fyrir leiðindastangir og þétt festa flans, ekkert tuð á verkfærum við langa-vinnu sem liggur yfir. Fjarlægir á áhrifaríkan hátt yfirborðsflakki og tryggir háan frágang vinnustykkisins.
Fullt vinnuskilyrði Alhliða aðlögunarhæfni
Allt settið nær yfir mjög-breitt φ6-φ51mm ljósopssvið, samhæft við djúphola borstangir úr wolframstáli. Létt yfirbygging dregur úr snældaálagi, alhliða fyrir lítil og stór göt, og bætir verulega heildarvinnsluskilvirkni.
Iðnaðarforrit
Samkeppnisforskot
Mold Precision Cavity Processing
Há-nákvæmni leiðinleg fyrir mótainnlegg, lítil mygluhol og djúp lítil göt
01
Sjálfvirk nákvæmni varahlutavinnsla
Nákvæm þolfrágangur fyrir litlar skafthylsur, vökvaventilhús og ör koaxial göt
02
Alhliða CNC nákvæmnisfrágangur
Lítið gat og leiðinlegt innra gat með nákvæmni fyrir CNC vinnslustöðvar og rennibekkir
03
Vinnsla sem ekki er-venjuleg vélbúnaðarhluta
Há-nákvæm vinnsla á innri holum fyrir lítinn vélbúnað, skaft ermar og þunna-vegghluta
04
Nákvæmnisíhlutir lækningatækja
Mjótt gat með mikilli-áferð og ör-umburðarlyndi nákvæmni leiðinda fyrir lækningahluta
05
Algengar spurningar
Sp.: Spurning 1: Hvers vegna valda hefðbundin-holuborunarverkfæri víddarrek og út-úr-umburðarlyndislotuvinnslu?
A: A1: Gamlir leiðindahausar eru með burðarbil og ófullnægjandi aðlögunarnákvæmni fyrir örsmá göt. Málsfrávik verða alvarlegt eftir langan-tíma klippingu, sem leiðir til lélegrar samkvæmni lotunnar og hás brotahlutfalls.
Sp.: Spurning 2: Hvers vegna koma oft flaummerki og óvönduð frágangur fram við djúpholavinnslu með litlum-þvermáli?
A: A2: Lítil leiðinleg stangir hafa litla stífni og lausa læsingarbyggingu. Alvarleg ómun á sér stað í háhraðaskurði, sem getur ekki bælt titring, sem leiðir til óvönduðrar holuyfirborðs nákvæmni.
Sp.: Spurning 3: Hvers vegna venjuleg lítil-holuborunarverkfæri hafa þröngt svið og tíðar verkfæraskipti tefja framleiðslu?
A: A3: Hefðbundin verkfæri hafa afar takmarkað svið eins ljósops. Lítil holur og örholur þurfa aðskilin verkfæri, tíðar sundurtökur og endur-uppstillingu nægan árangursríkan vinnslutíma. Q4: Hvers vegna hefðbundin fín leiðinleg verkfæri hafa flókna aðlögun og stórar handvirkar villur?
Q: Q4: Hvers vegna hefðbundin fín leiðinleg verkfæri hafa flókna aðlögun og stórar handvirkar villur?
A: A4: Án þægilegrar grófrar aðlögunar hafa gömul verkfæri flókin ör aðlögunarskref með miklum notkunarvillum. Stilling verkfæra tekur langan tíma, erfitt að stjórna nákvæmu umburðarlyndi lítilla gata stöðugt.
Sp.: Spurning 5: Af hverju venjuleg leiðinleg verkfæri geta ekki klárað há-mjótt vinnslu á litlum djúpum holum?
A: A5: Þeir geta ekki passað við útbreidda þunna wolframstál leiðindastangir. Ófullnægjandi stífni veldur frávikum og brotum á verkfærum, sem tryggir ekki samrás og nákvæmni djúpra lítilla hola.
maq per Qat: Ör-stillanlegt fínborunarkerfi (heilt sett, leiðindasvið: φ6 - φ51mm), China Micro-stillanlegt fínborunarkerfi (heilt sett, leiðindasvið: φ6 - φ51mm) framleiðendur, birgjar, verksmiðja


